تصف نسبة ضغط برغي البثق الانخفاض في حجم القناة من قسم التغذية إلى قسم القياس. في اللولب التقليدي ذي المسافة المتماثلة وهندسة القناة، يعطي عمق قناة التغذية مقسومًا على عمق قناة القياس تقريبًا مفيدًا. اختر بديلاً من الرسم الكامل وظروف التغذية الفعلية، وليس من النسبة وحدها: يمكن أن يكون للبرغيين اللذين تم وضع علامة 3:1 عليهما أعماق قناة مختلفة وملفات تعريف انتقالية مختلفة.
بواسطةصناعة اي جي اس
- احسب عمق القناة من قطر رحلة المسمار وقطر الجذر، وليس تجويف البرميل.
- قارن بين الأعماق المطلقة وأطوال المنطقة قبل قبول برغيين متساويين.
- وصف المادة التي تدخل إلى القادوس، بما في ذلك شكل إعادة الطحن والتحميل.
- التحقق من التغذية والذوبان والتقييد والتآكل قبل تغيير النسبة.
- تحقق من صحة الاستبدال باستخدام قياسات إنتاج مستقرة، وليس إعداد دورة في الدقيقة وحده.
ماذا تقيس نسبة ضغط المسمار؟
يحتوي المسمار المفرد التقليدي على قسم تغذية وقسم انتقالي وقسم قياس. تستقبل قناة التغذية المواد الصلبة؛ يغير التحول هندسة القناة مع تطور الذوبان؛ ينقل قسم القياس الذوبان نحو التفريغ. تصف نسبة الضغط العلاقة الهندسية بين بداية هذه العملية ونهايتها. إنه لا يقيس ضغط القالب أو كثافة المنتج أو كفاءة المحرك.
بالنسبة للمسمار البسيط ذو الخطوة الثابتة، فإن حساب ورشة العمل هو:
نسبة الضغط ≈ عمق قناة التغذية / عمق قناة القياس
التعريف الأكثر عمومية يقارن أحجام القنوات عبر الرحلات الجوية المكافئة. يحتاج اختصار العمق إلى درجة مماثلة وهندسة القناة. إذا تغيرت تلك الأمور، استخدم الرسم لتقييم الأحجام ذات الصلة بدلاً من التعامل مع نسبة العمق كنتيجة حجمية دقيقة.شرح آلان جريف للهندسة اللولبيةويميز هذا ويحذر من الاعتماد على النسبة دون الأعماق الفعلية.
يصف L/D شيئًا مختلفًا: طول العمل الفعال مقسومًا على القطر الخارجي للمسمار. طول العمل 2700 مم وقطر 90 مم يعطي 30:1. تأكد من أين تبدأ الشركة المصنعة وتنتهي مدة العمل هذه. ينتمي امتداد محرك الأقراص إلى الرسم الميكانيكي ولكن لا ينبغي أن يصبح طول معالجة إضافيًا بصمت.
وبالتالي فإن قراءة المواصفات "90 مم، 30:1، 3:1" تترك معلومات جوهرية مفقودة. ولا يحدد عمق التغذية أو عمق القياس أو طول الانتقال أو تغيرات درجة الصوت أو هندسة الخلط. اسأل عن هذه الأبعاد قبل مقارنة عرض أسعار الاستبدال بالمسمار المثبت. للحصول على قائمة مراجعة الشراء الأوسع، راجعدليل برميل المسمار الطارد EJS.
كيفية حساب نسبة الضغط من رسم المسمار
ابدأ بتصميم تقليدي أحادي البداية تتميز قنوات التغذية والقياس فيه بهندسة الطيران والطيران المماثلة. حدد موقع الجزء ذو العمق الثابت من كل قسم. لا تأخذ قراءة التغذية داخل المستدق أو قراءة القياس من الخلاط أو الإغاثة أو الحافة التالفة.
لكل موقع، حساب عمق القناة الشعاعية:
عمق القناة = (قطر الرحلة الخارجي - قطر الجذر) / 2
القسمة على أمرين لأن كلا القياسين أقطار. يؤدي استخدام فرق القطر مباشرة إلى مضاعفة العمق المذكور، على الرغم من أن الخطأ يمكن أن يختفي عند تقسيم عمقين متساويين غير صحيحين. قد تبدو النسبة صحيحة بينما أبعاد التصنيع خاطئة.
مثال عملي 90 ملم
الأبعاد التالية هي مثال حسابي مفترض، وليست تصميمًا لولبيًا موصى به أو اختبار إنتاج.
| البعد | قسم الأعلاف | قسم القياس |
|---|---|---|
| الطيران خارج القطر | 90 ملم | 90 ملم |
| قطر الجذر | 72 ملم | 84 ملم |
| عمق القناة المحسوبة | (90 - 72) / 2 = 9 ملم | (90 - 84) / 2 = 3 ملم |
| نسبة الضغط التقريبية | 9 / 3 = 3:1 | نفس حساب نسبة العمق |
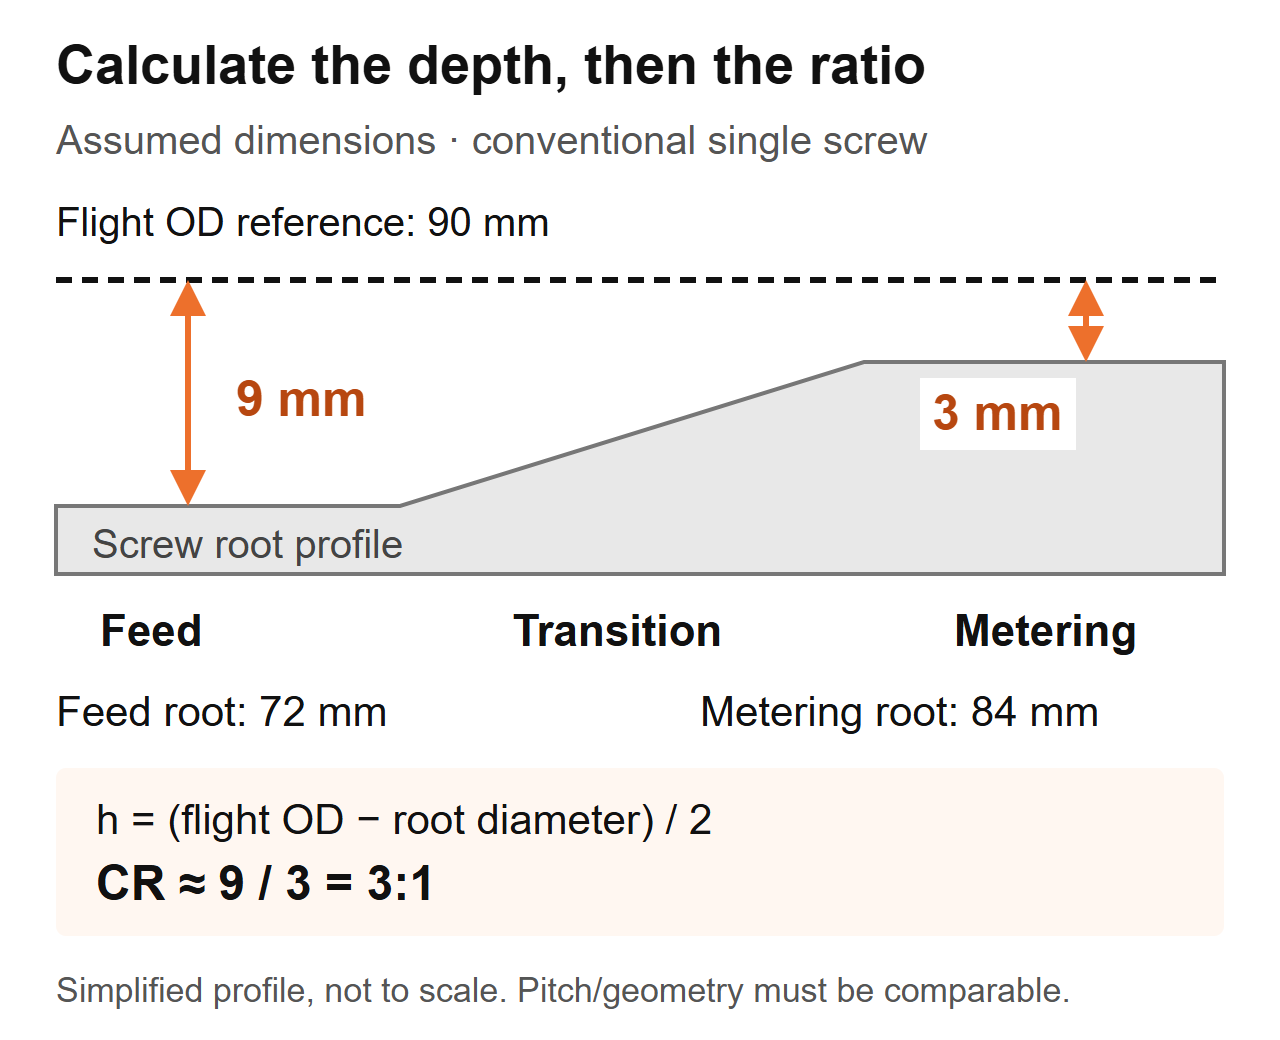 رسم تخطيطي للحساب: الأبعاد المفترضة للمسمار التقليدي. الملف الشخصي مبسط وليس رسمًا تصنيعيًا.
إذا كنت تقوم بفحص برغي تمت إزالته، فقم بتسجيل الموقع المحوري وقطر الرحلة المقاس وقطر الجذر معًا. اتبع إجراءات عزل الجهاز وإزالته بشكل آمن، وقم بتنظيف المكون دون تغيير الأسطح، واستخدم أدوات معايرة مناسبة. دع إجراءات التفتيش الخاصة بالشركة المصنعة تحدد طريقة القياس ومعايير القبول.
لا تستبدل البرميل بالقطر الداخلي للطيران بالقطر الخارجي. يتضمن هذا الحساب الخلوص من المسمار إلى البرميل. بالنسبة للجزء البالي، لا تفترض أن الهندسة المقاسة لا تزال تمثل التصميم الأصلي: يؤدي انخفاض قطر الرحلة إلى تغيير حساب العمق. احصل على الرسم الأصلي وقم بقياس تآكل البرميل بشكل منفصل. الدليل عمر الخدمة لـ EJSيشرح سبب أهمية مطابقة قياسات المسمار والبرميل.
لماذا يمكن أن يكون أداء اثنين من البراغي 3:1 مختلفًا؟
ولا تحدد النسبة حجم أي من القناتين. في نفس المثال المفترض مقاس 90 مم، يمكن أن يكون للمسمار الثاني جذر تغذية يبلغ 84 مم وجذر قياس يبلغ 88 مم. سيكون عمقها 3 ملم و1 ملم، وبالتالي فإن نسبة العمق ستكون أيضًا 3:1. ولن تكون نسخة ذات أبعاد للمسمار مقاس 9 مم/3 مم.
| عنصر المقارنة | المسمار المفترض أ | المسمار المفترض ب | ما يمكن للمشتري تأسيسه |
|---|---|---|---|
| الطيران خارج القطر | 90 ملم | 90 ملم | نفس قطر المسمار الاسمي |
| عمق قناة التغذية | 9 ملم | 3 ملم | هندسة تغذية مطلقة مختلفة |
| قياس عمق القناة | 3 ملم | 1 ملم | هندسة القياس المطلق المختلفة |
| نسبة العمق التقريبية | 3:1 | 3:1 | نسبة متساوية، ليست مسامير متساوية |
| طول الانتقال والملعب | غير محدد | غير محدد | تظل مقارنة الأداء غير مكتملة |
هذا المثال يدعم استنتاج الأبعاد فقط. إنه لا يحدد فرقًا في الإنتاجية أو فرقًا في درجة حرارة الذوبان أو المسمار الذي يجب أن يقوم بتشغيل الراتنج الخاص بك. تتطلب هذه الأسئلة ما تبقى من الهندسة وظروف التشغيل.
ما نتحقق منه عندما يتم نقل البديل بنفس المواصفات
في أعمال استبدال EJS، كان هناك برغيان يحملان نفس القطر، L/D ونسبة ضغط 3:1، ومع ذلك كان أحدهما نظيفًا بينما الآخر يسخن مركبًا حساسًا للحرارة بشكل مفرط. بدأت أقسامهم الانتقالية في مواضع مختلفة وكانت لها أطوال مختلفة. لذلك، نقوم بمقارنة ملف تعريف المنطقة، وليس فقط الأرقام الموجودة في عرض الأسعار.
في الرسم البديل، حدد المكان الذي ينتهي فيه قسم التغذية وأين يبدأ القياس. ثم قارن العمق على طول تلك الفترة. النسبة تعطي نقاط النهاية؛ يوضح الملف الشخصي كيف تتغير القناة بينهما. وليس أي منهما بديلا عن الآخر.
وهذا أيضًا هو السبب في أن "زيادة الضغط" تعتبر تعليمات تصميم غير مكتملة. تؤدي زيادة عمق التغذية وتقليل عمق القياس إلى زيادة النسبة، لكنهما يغيران أجزاء مختلفة من المسمار. حدد الأبعاد التي تتغير، وما يبقى دون تغيير، والمشكلة المقاسة التي يهدف التغيير إلى معالجتها. بخلاف ذلك، قد يناقش المورد وفريق الإنتاج تعديلات مختلفة.
كيف يؤثر الراتنج وشكل التغذية والحشو على القرار
اسم البوليمر ليس مواصفات تغذية كاملة. قم بتسجيل الدرجة والمواد المضافة وشكل الجسيمات وإعداد الرطوبة واتساق المزيج. يمكن أن تحمل الكريات وحواف الحافة الأرضية والرقائق غير المنتظمة نفس اسم البوليمر بينما تتصرف بشكل مختلف عند حلق التغذية.مناقشة نسبة الضغط لجيم فرانكلانديأخذ في الاعتبار التغذية والذوبان معًا، بما في ذلك الكثافة الظاهرية والاحتكاك بدلاً من معالجة نوع الراتنج كقاعدة اختيار كافية.
السؤال الأول الذي نطرحه عندما يتغير الخلاصة
يتضمن استفسار EJS برغيًا مقاس 90 مم، ونسبة ضغط 30:1 L/D و3:1. كان للخط ارتفاع في ضغط القالب وسمك جدار غير متناسق، وكان الطلب الأولي هو نسخ المسمار الذي يُفترض أنه بالٍ. لقد سألنا عما دخل القادوس الآن مقارنةً بإعداد الإنتاج الأصلي. بدأ المصنع في مزج حافة الحافة الخاصة به في العلف. ينتمي هذا التغيير إلى مواصفات الاستبدال قبل قبول الرسم الذي لم يتغير.
بالنسبة لخط الإنتاج الخاص بك، قم بجمع عينات الأعلاف التمثيلية بدلاً من وصف كل شيء بأنه "بلاستيك معاد تدويره". قم بقياس الكثافة الظاهرية السائبة باستخدام حاوية محددة وطريقة التعبئة وإجراءات الوزن. سجل ما إذا كانت المادة قد تم سكبها أو ضغطها بحرية؛ لا تقارن بين نتيجتين تم الحصول عليهما بطرق مختلفة. قم بتضمين صور فوتوغرافية ذات مقياس ولاحظ طريقة المزج.
| حالة التغذية | معلومات لجمعها | سؤال التصميم لحلها |
|---|---|---|
| الكريات العذراء | الصف وشكل الحبيبات والتحضير والإعدادات المستقرة الحالية | فهل ما زالت الهندسة الراسخة مناسبة لهذا الواجب؟ |
| مزيج بيليه/إعادة الطحن | نسبة المزيج، وانتشار حجم الجسيمات، واتساق الكثافة الظاهرية | هل تظل التغذية متسقة طوال فترة التشغيل؟ |
| تقشر الفيلم أو تقليم الحافة | الشكل وطريقة التغذية وملاحظات التجسير والكثافة الظاهرية | هل يمكن للمواد الدخول وملء قسم التغذية بشكل موثوق؟ |
| مسحوق أو مزيج جاف | تفاصيل الصياغة وسلوك التدفق ونظام التغذية | هل ترتيب التغذية مناسب لهذه المادة؟ |
| مركب مملوء | نوع الحشو ونسبته وتاريخ تحضيره وارتداءه | ما هي متطلبات الذوبان والحرارة والتآكل معًا؟ |
لا تقرأ هذا الجدول لأن "الكثافة الظاهرية المنخفضة تحتاج دائمًا إلى نسبة أعلى". لا يمكن لتغيير الشكل الهندسي تصحيح الجسور أو الفصل أو وحدة التغذية غير المتسقة تلقائيًا. ولا ينبغي اختيار مقاومة التآكل من نسبة الضغط. قم بمراجعةدليل مواد البرميل اللولبي EJSبشكل منفصل عندما تتغير الصيغة.
عالية جدا أو منخفضة جدا؟ تشخيص العملية قبل تغيير المسمار
يعد ارتفاع الضغط والجسيمات غير المنصهرة وارتفاع درجة حرارة الذوبان من الأسباب التي تدعو إلى التحقيق. فهي ليست قياسات لنسبة الضغط. يتمثل التسلسل التشخيصي المفيد في تحديد ما إذا كان الاضطراب يبدأ عند التغذية أو الذوبان أو تقييد مجرى النهر أو الهندسة الميكانيكية البالية.
قارن أولاً مع التشغيل التاريخي المستقر باستخدام نفس المادة والمنتج. حافظ على اتساق القالب وترتيب الشاشة ومواقع القياس. قم بتسجيل الإخراج الفعلي وسرعة المسمار ودرجة حرارة الذوبان والضغط وحمل المحرك والعيوب المرئية معًا. إعدادات درجة حرارة البرميل وحدها لا تحدد درجة حرارة الذوبان.
| ملاحظة | الشيكات قبل تغيير الهندسة | الأدلة التي يجب تضمينها في الطلب |
|---|---|---|
| يتقلب الضغط والإخراج | إمداد القادوس، التجسير، اتساق وحدة التغذية، تغييرات المزيج والقيود | سجلات السرعة والضغط والإخراج المتوافقة مع الوقت |
| تظهر جزيئات غير ذائبة | معدل التغذية، ظروف الانصهار، تغيرات الراتنج، سرعة التشغيل وملف المسمار | عينات أو صور مرتبطة بنقطة تشغيل مسجلة |
| درجة حرارة الذوبان مفرطة | قراءة الذوبان الفعلية والسرعة والتقييد والتبريد وحالة الخلاط | طريقة القياس والموقع والقراءات المستقرة |
| يقع الإخراج عند عدد دورات في الدقيقة دون تغيير | إمدادات التغذية الفعلية، وحالة الراتنج، والقالب/الشاشات وتآكل المسمار/البرميل المطابق | الإخراج لكل دورة في الدقيقة بالإضافة إلى سجلات الصيانة والقياس |
| زيادة البقع السوداء أو تغير اللون | التاريخ المادي والمناطق الراكدة وظروف الإقامة والنظافة | نمط العيب ومتى يظهر في التشغيل |
لماذا لا تعتبر النسبة الأعلى تحسنًا تلقائيًا؟
أبلغ Lin Jin وMark A. Spalding عن دراسة LLDPE خاضعة للرقابة باستخدام جهاز بثق مقاس 2.5 بوصة وخمس نسب ضغط، من 2.0 إلى 3.6. بقي عمق القياس 0.125 بوصة بينما تغير عمق التغذية. عند 110 إلى 150 دورة في الدقيقة، أنتجت البراغي ذات النسبة الأعلى درجات حرارة ذوبان أعلى بحوالي 5 إلى 10 درجات مئوية من التصميمات ذات النسبة الأقل. هذه هي نتائج تلك المعدات والراتنج والتجربة، وليست توقعات لدرجة الحرارة لاستبدال EJS. انظر المؤلفيندراسة أداء نسبة الضغط.
منفصلمثال لاستكشاف الأخطاء وإصلاحها بواسطة Mark A. Spaldingيصف برغي بثق ABS مقاس 6 بوصات، على مرحلتين مع نسبة المرحلة الأولى 3.1. المواد غير الذائبة أعاقت سدًا حلزونيًا. أدى الاستبدال المقترح إلى خفض هذه النسبة إلى 2.5. وكانت هذه استجابة تصميمية محددة لمشكلة الذوبان، وليست توصية عالمية للحصول على التقاسم والتقاسم المنافع.
استخدم هذه الأمثلة لتأطير السؤال الهندسي: هل يستطيع المسمار إذابة المواد الصلبة التي يستقبلها عند نقطة التشغيل المطلوبة؟ لا تقم بتحويل أي من المثالين إلى مخطط عام للراتنج إلى النسبة أو نتيجة أداء EJS مفترضة.
عندما لا يكون رقم نسبة الضغط الواحد كافيًا
تنتمي المقارنة البسيطة لعمق التغذية/عمق القياس إلى هندسة لولبية محددة. قبل استخدامه، حدد نوع المسمار وترتيب التغذية. قد لا تعني النسبة المُبلغ عنها لتصميم واحد نفس الشيء في تصميم آخر.
يقوم المسمار الحاجز بتقسيم المواد إلى قنوات صلبة وذوبان. يحتاج وصفه إلى ترتيب القناة وهندسة الحاجز، وليس فقط قياسين جذريين تقليديين. يحتوي المسمار ذو المرحلتين المهووس على أكثر من مرحلة معالجة واحدة؛ اسأل عن المرحلة التي تصفها نسبة الضغط المقتبسة. يجب تقييم منطقة التنفيس وقسم الضخ في اتجاه مجرى النهر كجزء من هذا التصميم الكامل.مناقشة تصميم المسمار لجريفيغطي القنوات العازلة، والبراغي ذات المرحلتين، وسلوك التغذية المميز للبراميل المحززة.
وبالمثل، قم بالتمييز بين التغذية في الفيضانات والتغذية الخاضعة للرقابة أو الجوع. اكتب وضع التغذية في المواصفات. وبخلاف ذلك، قد يقوم المورد بتقييم قناة تغذية كاملة بينما توفر العملية المثبتة تدفقًا جماعيًا يتم التحكم فيه. وهذا شرط حدي يجب توضيحه، وليس سببًا لتطبيق نسبة عالمية مختلفة.
تحتاج آلات البثق ذات اللولب المزدوج أيضًا إلى هندستها الخاصة ووصف العملية. لا تقم بتطبيق اختصار عمق اللولب الفردي التقليدي على زوج متشابك وتفترض أنه يلتقط سلوك الضغط الكامل. يتم توفير ترتيب اللولب ووضع التدوير وملف تعريف العنصر أو الطيران ورسم الشركة المصنعة.
استخدم هذه الأسئلة عندما تكون المواصفات غير واضحة:
- هل هذا تصميم تقليدي أم حاجز أم ذو مرحلتين أم ثنائي اللولب؟
- هل يتم حساب النسبة المقتبسة من الأعماق أو أحجام القنوات؟
- ما هي مواقع التغذية والقياس التي تحدد الحساب؟
- هل يتغير ترتيب الملعب أو القناة بين تلك المواقع؟
- هل يتطابق نظام التغذية المثبت مع افتراضات التصميم؟
يجب أن تجيب المواصفات على هذه الأسئلة دون مطالبة الميكانيكي بالتخمين. إذا لم تتمكن من ذلك، احصل على الملف الشخصي الكامل قبل التصريح بالنسخة. ويكون "3:1" مفيدًا بمجرد معرفة تعريفه وتطبيقه.
هل يجب عليك نسخ المسمار الموجود أو إعادة تصميمه؟
يعد الاستبدال دون تغيير نقطة بداية معقولة عندما توفر الهندسة المثبتة جودة ومخرجات مرضية، ولا يتغير الواجب، ويفسر التآكل المقاس التدهور. ويصبح خيارًا أضعف عندما تكون المشكلة الأصلية موجودة قبل التآكل، أو عندما تتغير التركيبة، أو عندما تعمل العملية الآن خارج نطاق التشغيل السابق.
افصل بين قرارين في عرض الأسعار: استعادة الأبعاد الأصلية وتغيير تصميم المعالجة. قد يتطلب المسمار البالي الاستبدال دون الحاجة إلى نسبة ضغط مختلفة. وعلى العكس من ذلك، قد لا يتناسب المسمار اللولبي ذو الأبعاد السليمة مع العلف الذي يتم إدخاله إلى المصنع.

حدد التغيير قبل مقارنة المقترحات
أعط المورد بيان مشكلة مكتوبًا: على سبيل المثال، عدم استقرار الضغط بعد تغيير شكل التغذية، بدلاً من "الحاجة إلى برغي أفضل". تضمين الرسم الأساسي وسجلات التشغيل. اطلب من التصميم المقترح تحديد الأعماق المتغيرة وأطوال المنطقة ودرجة الصوت وأي ميزات خلط.
احتفظ بمراجعة الملاءمة الميكانيكية بشكل منفصل. تأكد من طول العمل، والاتصال بنهاية محرك الأقراص، وواجهات التثبيت، وترتيب التفريغ مقابل المجموعة المثبتة. قد يتطلب المزيد من طول العمل تغييرًا على مستوى الماكينة؛ إنه ليس افتراضًا بديلاً عاديًا. يجب أن يؤدي تعيين L/D أعلى في عرض الأسعار إلى التحقق من الأبعاد، وليس توقع زيادة السعة.
ومن ثم الاتفاق على شروط المقارنة ومعايير القبول. تحديد المواد والمنتج ونقاط التشغيل وفحوصات الجودة وقياسات الإنتاج قبل التجربة. إذا تغيرت العديد من ميزات التصميم معًا، تقوم التجربة بتقييم الاستبدال الكامل؛ ولا يمكن إثبات أن نسبة الضغط وحدها هي التي تسببت في النتيجة.
الصفحة منتج البرميل اللولبي EJSهي نقطة البداية ذات الصلة لاستفسار الاستبدال. قم بتوفير التطبيق الفعلي والرسم بحيث تتعلق المناقشة بالجهاز المثبت بدلاً من نطاق البوليمر العام.
ما يجب إرساله إلى EJS وكيفية التحقق من صحة الاستبدال
يتيح الاستفسار المفيد للمصنع ربط متطلبات المعالجة برسم قابل للتصنيع. أرسل المواصفات الأصلية حتى لو كنت تعتقد أنها خاطئة، ثم حدد ما تغير. احتفظ بأرقام المراجعة مرئية حتى لا يصبح الرسم القديم بمثابة تعليمات الإنتاج بصمت.
قم بتضمين المعلومات التالية:
- الشركة المصنعة للآلة والطراز ونوع المسمار ومراجع المكونات المثبتة.
- قطر الرحلة، طول العمل، أبعاد نهاية المحرك ورسومات البرميل/الواجهة.
- أعماق التغذية والقياس وحدود المنطقة وملف درجة الصوت وميزات الخلط.
- درجة الراتنج والمواد المضافة وتحميل الحشو وشكل التغذية وإجراءات التحضير.
- ترتيب وحدة التغذية، عدد الدورات في الدقيقة العادية، الإخراج، درجة حرارة الذوبان وقراءات الضغط.
- عينات العيوب وتاريخ الصيانة وقياسات المسمار/البرميل المطابقة المتاحة.
- جودة المنتج المطلوبة وشروط التشغيل للقبول.
قارن بين الإنتاج المستقر، وليس مجرد بدء التشغيل الناجح
بعد التثبيت، اتبع تعليمات التشغيل الآمن الخاصة بمورد الماكينة. تأكد من المواد المعتمدة والإعداد، واسمح للعملية بالاستقرار، وجمع القراءات خلال فترة زمنية محددة. سجل الإخراج بطريقة وزن متفق عليها بدلاً من تقديره من سرعة اللولب.
للمقارنة، احسب ناتجًا محددًا كإنتاج جماعي مُقاس مقسومًا على عدد الدورات في الدقيقة. أبقِ وحدات الإخراج مرئية، مثل كجم/ساعة لكل دورة في الدقيقة. قارن هذه القيمة فقط مع الجودة ودرجة حرارة الذوبان الفعلية والضغط وحمل المحرك. لا يشير الرقم الأعلى إلى تحسن إذا كان المنتج خارج المواصفات أو أصبحت العملية غير مستقرة.
| سجل المحاكمة | سجل باستمرار | لماذا هو مفيد |
|---|---|---|
| يٌطعم | الصف، والكثير، والمزج والتحضير | يحدد التغييرات التي لا علاقة لها بالهندسة |
| نقطة التشغيل | السرعة وإعداد درجة الحرارة ووضع التغذية | يجعل المقارنة قابلة للتكرار |
| إنتاج | الإنتاج الضخم في الوقت المناسب والمنتج المقبول | يفصل الإنتاج الإجمالي عن الإنتاج المفيد |
| حالة العملية | درجة حرارة الذوبان الفعلية والضغط وحمل المحرك | يكشف عن المقايضات التي يخفيها الناتج وحده |
| جودة | الأبعاد المتفق عليها والمظهر وفحوصات العيوب | يحدد ما إذا كان البديل يفي بالواجب |
كرر المقارنة عند تغيير نقاط التشغيل واحتفظ بنفس مواقع القياس. إذا ظلت هناك مشكلة، فأرسل السجلات مرة أخرى مع مراجعة الرسم ومعرفات العينة. اتصالصناعة اي جي اسبهذه الحزمة بدلاً من طلب تغيير نسبة الضغط دون سبب محدد.
ناقش المسمار البديل الخاص بك
وصف المسمار المثبت، ومشكلة التغذية والمعالجة الفعلية. يفتح الزر مسودة بريد إلكتروني إلى EJS؛ يمكنك إرفاق الرسومات والصور الفوتوغرافية قبل الإرسال.
الأسئلة المتداولة
ما هي نسبة ضغط المسمار البثق؟
إنها نسبة حجم قناة قسم التغذية إلى حجم قناة قسم القياس خلال الرحلات المكافئة. بالنسبة للمسمار التقليدي ذي المسافة المتماثلة وهندسة القناة، يوفر عمق التغذية مقسومًا على عمق القياس تقريبًا مفيدًا. وهي نسبة هندسية وليست نسبة ضغط أو ضمانة للإخراج.
كيف يمكنني حساب نسبة الضغط من أقطار الجذر؟
حساب عمق كل قناة شعاعية كرحلة خارج القطر ناقص قطر الجذر، مقسوما على اثنين. ثم قم بتقسيم عمق التغذية على عمق القياس. استخدم مواقع التغذية والقياس المحددة والوحدات المتسقة وأقطار الرحلة المناسبة. لا تستخدم قطر تجويف البرميل أو تفترض أن المسمار البالي لا يزال مطابقًا للرسم الأصلي.
هل المسمار 3:1 مناسب لكل راتينج؟
لا، يمكن أن تصف النسبة نفسها أعماق القنوات المطلقة وملفات تعريف الانتقال المختلفة. وتعتمد الملاءمة أيضًا على الدرجة المحددة وشكل التغذية والمواد المضافة وترتيب التغذية وظروف التشغيل. ابدأ بالهندسة الكاملة ومتطلبات الإنتاج المحددة بدلاً من التعامل مع النسبة كتوصية عالمية بالراتنج.
هل زيادة نسبة الضغط تزيد من الإخراج؟
ليس بالضرورة. يؤثر تغيير عمق التغذية وتغيير عمق القياس على أجزاء مختلفة من المسمار، حتى لو أدى كل منهما إلى زيادة النسبة. يجب النظر في ظروف التغذية والذوبان والمصب معًا. قارن الناتج المُقاس الثابت بجودة المنتج ودرجة حرارة الذوبان الفعلية والضغط وحمل المحرك قبل الحكم على الاستبدال.
هل يمكن للبراغي البالية أن تسبب مشاكل دون تغيير نسبة الرسم؟
نعم. يصف الرسم الشكل الهندسي المقصود، وليس الوضع الحالي. قم بقياس المسمار والبرميل في المواضع المقابلة وقارنهما بالأبعاد الأصلية المعتمدة. لا يصف ملصق نسبة الضغط خلوص العمل، ولا يؤدي نسخ هذا الملصق إلى حل مشكلة التآكل غير المقاسة.
هل يمكنني استخدام نفس الحساب لتصميمات المسمار المزدوج أو الحاجز؟
لا تفترض أن اختصار عمق القناة الواحدة التقليدي ينطبق. حدد ترتيب القناة ونوع المسمار ومواقع الحساب أولاً. تتطلب القنوات الحاجزة والبراغي المرحلية والمسامير المزدوجة المتشابكة وصفًا هندسيًا أكمل. اسأل المصمم عن الأحجام أو الأعماق التي تحدد النسبة المقتبسة قبل استخدامها في مواصفات بديلة.